索风营水电站人工砂石骨料生产工艺的优化与探讨
概述
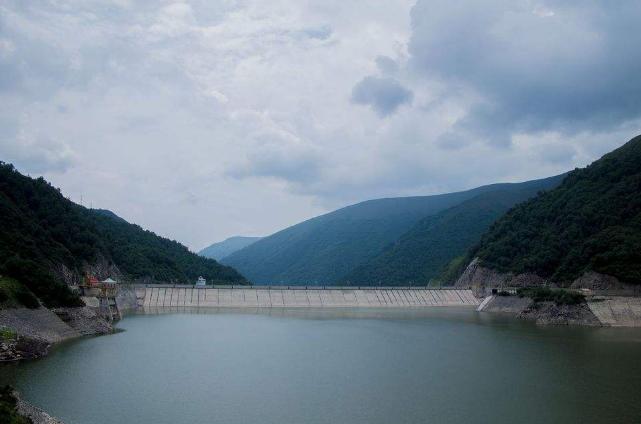
索风营水电站位于贵州省修文与黔西县交界的乌江六广河段,电站装机容量 60MW,大坝的坝型为RCC重力坝,最大坝高 115.8m。
本工程主体及临建工程的混凝土总量约 116万m3,其中碾压混凝土(RCC)为65.85万m3,常态混凝土50.15万m3。混凝土的综合配比为大石16.32%﹑中石29.19%﹑小石22.4%﹑砂32.08%。根据施工总进度安排,砂石系统建成后共需加工砂石成品料约254.1万t,其中大石41.48万t﹑中石74.18万t﹑小石56.92万t﹑砂81.52万t。加工砂石骨料的料源,有26万m3可利用工程开挖的渣料,尚有98万m3需用石灰岩进行人工机械破碎,石灰岩取自距砂石系统附近的对穿岩料场。
据施工进度、混凝土浇筑强度曲线,本工程最大月混凝土浇筑强度为11.24万m3,故索风营水电站人工砂石骨料系统的生产能力按11.24万m3设计,能同时或独立生产常态砂、碾压砂及喷锚混凝土所需的各级配骨料,但考虑到各施工期对骨料的不同需求,设有6.4万m3的成品储存量来调节骨料的生产与耗用的平衡。系统采用先进的中央控制和电视监控系统,主要加工设备采用了(法国产)国际最先进的石灰岩破碎设备及国内一流的筛分、脱水及分级设备,共安装有设备69台套,装机容量2800kW该系统于2001年9月26日开工,2002年4月12日联动试机投产成功,比合同工期提前了16d。
1、系统生产工艺流程及布置1.1 系统生产工艺流程
系统工艺流程见图1,经平衡计算各车间的处理量见表1。
表1 索风营水电站人工砂石骨料系统各车间的处理量
项目或车间 | 骨料直径/mm | 合计 | ||||||
>80 | 80~40 | 40~20 | 20~5 | 2.5~5 | <5 | |||
骨料配比/% | — | 29.19 | 22.40 | 32.09 | 100 | |||
成品料/t | — | 123 | 220 | 170 | 242 | 755 | ||
粗碎车间处理量/t | 267 | 257.4 | 168.5 | 125.5 | 13.3 | 18.3 | 850 | |
中碎车间处理量/t | — | 94 | 138 | 186 | 46 | 91 | 555 | |
筛分(一)车间处理量/t | — | 94 | 307 | 312 | 59 | 108 | 880 | |
细碎车间处理量/t | — | — | — | 233 | 56 | 201 | 490 | |
筛分(二)车间处理量/t | — | — | — | 545 | 142 | 283 | 970 | |
1.2 破碎工艺及设备选型
破碎采用粗、中、细3段破碎,其中:粗碎采用开路;中、细碎采用与相应的筛分车间形成闭路循环生产工艺。
(1) 粗碎车间:设计生产能力为850t/h。车间内设置2台Nordberg公司生产的NP1313反击式破碎机,
作者简介:王忠录(1964-),男,贵州省贵阳市人,高级工程师,从事水利水电建设施工管理工作。(该文已发表于《贵州水力发电》2004年第3期)。
并列运行,处理最大进料粒径为750mm,单机破碎能力可达470t/h。
(2)中碎车间:主要处理预筛分后的粒径大于80mm和部分40~80mm的石料,设计生产能力为700t/h。车间内设置2台Nordberg公司生产的NP1213反击式破碎机,并列运行,其单机破碎能力可达350~400 t/h。
图1 索风营水电站人工砂石骨料系统工艺流程
(3)细碎车间:主要处理筛分(二)车间后的粒径大于5mm和筛分(一)经脱水后的2.5~5mm的石料,设计生产能力为500t/h,车间内设置2台Nordberg公司生产的VI400制砂机,并列运行,其单机破碎能力可达250~300t/h,产砂率为30~35%。由于该机的产砂率偏低,砂的细度模数偏大(M=3.3~3.8),为满足设计对砂的细度模数(M=2.2~2.9)的要求,又增设了2台PL-8500立式破碎机来处理VI400制砂机经筛分处理后的回头料,其单机破碎能力可达80~160t/h,产砂率为50%~65%。
1.3 筛分工艺
筛分车间主要起筛洗及分级作用,分预筛分、筛分(一)、筛分(二)等车间。
(1) 预筛分车间:设计生产能力为850t/h,车间内设2台2YRK1845重型振动筛。振动筛采用双层筛网,上层筛网孔为75mm×75mm,下层筛网孔为37.5mm×37.5mm。对大于80mm的石料经梭槽进入中碎NP1213破碎;40~80mm的石料由胶带输送机送入成品仓,小于40mm的全部石料进入圆筒洗石机(圆筒洗石机单机生产能力230t/h,2台并列运行),洗去泥土及小于2mm的石粉后,由胶带输送机送入筛分(一)车间;小于2mm的石粉经排水沟排入砂水回收系统,进行处理后再回收利用。
(2) 筛分(一)车间:设计生产能力为560t/h,车间内设1台2YRK2460圆振筛。圆振筛采用双层筛网,上层筛网孔为37.5mm×37.5mm,下层筛网孔为19mm×19mm。其中20~40mm和20~5mm的石料分别经胶带输送机送入成品仓;2.5~5mm的全部石料经ZKR1230脱水筛处理后,由胶带输送机送入制砂转料仓;小于2.5的粉砂流入1号回收池处理后再利用。
(3) 筛分(二)车间:设计生产能力为700t/h,车间内设1台3YRK2460圆振筛。圆振筛采用3层筛网,上层筛网孔为37.5mm×37.5mm,中层筛网孔为19mm×19mm,下层筛网孔为5mm×5mm。筛分(二)主要承担中碎以后骨料的筛分。其中大于40mm的骨料返回预筛分车间;40~20mm及20~5mm的石料可经胶带输送机送入筛分(一)或转料仓;小于5mm的石料直接由胶带机送入砂筛分车间。
(4) 砂筛分车间:设计生产能力为500t/h,车间内设4台2YRK2460圆振筛(主要处理2台VI400制砂机生产的砂料)和2台YRK2056圆振筛(主要处理两台PL-8500生产的砂料)。PL-8500生产的砂料含粉率可达20%以上,从而改善了RCC用砂的石粉含量。
1.4 设备配置
根据砂石料的特性和系统工艺流程计算后,系统主要设备的配置见表2。
&2000nbsp; 1.5 系统布置
索风营水电站砂石骨料生产系统由储料场、粗碎车间、中碎车间、细碎车间、筛分车间、半成品料仓、转料仓、成品料仓及砂、水处理系统等组成。
粗碎车间设在左岸进场公路旁的山坡上,2台破碎机对称布置;半成品仓,上部设定点Y型架皮带机堆料,堆料高度为27m,料仓长75m,宽65m,容量为3.5万m3;成品仓由大石仓、中石仓、小石仓、2个砂仓组成,宽50m,长265m,总容量6.81万m3。
生产中经圆筒洗石机及脱水筛排放的小于2mm的砂、泥污水,经四级砂、水回收处理系统后,粉砂经2台4PS砂泵回收至螺旋分级机脱水后直接掺入成品砂中,主要用于调整砂的细度模数;废水经三级处理后回收利用(设计回收60%,实际回收达90%);污泥排放到污泥回收池,用挖掘机挖装运至弃渣场。
2、系统设计的优点与存在问题 系统建成投产后,首先配合索风营电站“建设绿色环保水电站,开发清洁能源”的目标,在污水排放及治理大气污染上做了很多工作,在石粉回收及废水处理的回收利用方面都取得了较为明显效果。
表2 系统主要设备选型与配置
设备名称 | 规格型号 | 铭牌产量/(t·h-1) | 设计产量/(t·h-1) | 数量/台 | 进料粒径/mm | 功率/kW |
反击式破碎机 | NP1313 | 470 | 850 | 2 | <750 | 200 |
给料筛 | B13-56-2V | 500 | 850 | 2 | 0~750 | 11 |
槽式给料机 | 900×2100 | 70~270 | 180 | 6 | 0~300 | 7.5 |
电子吸铁器 | PCDC-10 | — | — | 1 | — | 2.2 |
圆振筛 | 2YKR1845 | 500 | 850 | 2 | <300 | 30 |
圆筒洗石机 | TX1836 | 230 | 330 | 2 | <40 | 75 |
反击式破碎机 | NP1213 | 400 | 700 | 2 | 80~300 | 200 |
脱水筛 | ZKR1230 | 70 | 50 | <2.5 | 4*2 | |
圆振筛 | 3YRK2460 | 280~880 | 700 | 1 | 0~80 | 45 |
立式破碎机 | VI400 | 300 | 500 | 2 | 2.5~60 | 400 |
圆振筛 | 2YRK2460 | 280~500 | 2000 130 | 4 | 2~40 | 37 |
立式破碎机 | PL-8500 | 90~160 | 100 | 2 | 2.5~40 | 200 |
圆振筛 | YRK2052 | 150~350 | 130 | 2 | 0~40 | 18 |
刮泥机 | SFJ-16/2 | 80 | 60 | 2 | 0~2.5 | 11 |
砂泵 | 4PS | 250 | 250 | 2 | 0~2.5 | 45 |
螺旋分级机 | FG-15 | 100 | 75 | 2 | 0~2.5 | 15 |
脱水筛 | ZKR1445 | 150 | 100 | 0~2.5 | 7.5*2 | |
电磁振动给料机 | ZG8 | — | — | 20 | 0~80 | 2 |
自动识别电子皮带称 | — | 1000 | 850 | 1 | 0~80 | 2 |
2003年7月至12月主体工程需用骨料7.7万m3,为了满足RCC对用砂的要求而进行了工艺改进和调整,解决了砂的细度模数及石粉含量问题。
2004年1月至4月主体工程需用骨料21.6万m3,工艺改进主要解决了细度模数的稳定性及提高石粉含量问题。
2.1 关于粗碎、中碎、预筛分设备选型及工艺改进 (1) 在粗碎、中碎设备的选型上,根据石灰岩强度不高、易碎的特性,所选用的NP1313、NP1213反击式破碎机具有破碎比大,产品粒形好,能耗低等特点。粗碎设计单机生产能力为470t/h,但在破碎机开口为18cm时的实际生产能力可达760t/h,达到了设计总产量的89%;中碎设计单机生产能力为350t/h,但在破碎机开口为6cm时的实际生产能力可达480t/h,达到了设计总生产能力的73%,说明本系统中粗碎、中碎在设备配置上富裕过大。因此,只要粗碎、中碎处理的设计生产能力不超过1500t/h,仍以采用2台设备较为合理。
(2) 原设计中在棒条给料机下设有YKR1022圆振筛,将小20mm的骨料送入TX1530圆筒洗石机处理后再经1号皮带进入半成品料仓。但在毛料含泥量较高时,受圆筒洗石机处理能力的限制,使处理后的污水排放造成了污染,环保费用较高,故应该用皮带机输送出去作弃料处理,可大大降低下一工序的处理难度,这既能满足环保要求,同时也可降低运行成本。
(3) 本系统的中碎设备配置虽有富裕,但经预筛分进入的梭槽坡度(35o)偏小,影响堆料而造成中碎产量偏低,为此增设了附着式振捣器。对大于80mm骨料的梭槽坡度应改为38o~42o。
(4) 预筛分中小于40 mm骨料直接进TX1836圆筒洗石机,冲洗后大于2mm的骨料进入筛(一)再次冲洗。虽然该设备洗石效果较好,但重点应解决好骨料的脱水问题,若配合FX型螺旋分级机使用,则效果会更佳。
2.2 关于制砂工艺及设备配套的探讨 目前,大多数投入运行的和正在建设中的水电站人工砂石生产系统的制砂工艺,均沿用20世纪60至70年代的棒磨机制砂工艺,仅在部分大型水电工程中采用国外先进的制砂设备。国外先进的制砂设备虽然生产强度高,但生产出来的砂的细度模数偏大(较粗),仍需采用棒磨机或其他办法进行补充,且有生产成本增加、细砂流失量大、耗钢量大及对环境污染严重等问题。
RCC对骨料要求较高的问题是砂的细度模数、石粉含量及相对稳定的含水量,故人工砂石生产系统研究的重点是:一方面是如何使人工砂达到高含粉量(17%~22%)、稳定的低含水率(6%以下)和波动小于0.2的细度模数(2.2~2.9)指标(高RCC坝中应用高石粉掺量,可降低水泥用量,从而降低水化热,改善RCC的泛浆弹塑性和可碾压性等综合性能);另一方面是如何最大限度地将生产中95%的石粉回收利用和70%的废水回收再利用,以减少毛料的开采量,并使排放的废水达到国家环保规定的一次性排放标准,节约工程成本。
根据高RCC坝对砂细度模数、含水率等指标的特殊要求,针对石灰岩的特性,索风营人工砂石生产系统采用立轴式制砂机半干式制砂工艺,以消除粉尘对空气的污染,提高制砂产量及粉砂、废水的回收利用率;另外,要人为控制好砂的细度模数及颗粒级配,以改善碾压混凝土的性能,加快施工进度,降低运行成本。但在系统布置和工艺流程上存在如下问题:
(1) 若中碎、制砂相关联的设备一旦发生故障检修,成品料便不能生产,说明布置不够合理。解决的方法应将中碎与制砂系统完全脱离开,并增大转料仓容量(由650m3增大到3500m3),使2个系统能单独运行,有6~8h的修理时间,高峰期便有提高产量的空间。
(2) 经转料仓进入制砂机的2条皮带,可改为1条皮带供给制砂机上部的受料仓后再分别以自落式供给制砂机。这既可减少皮带
首页推荐
水利工程施工进度控制方法研究 (2023-03-21)
浅谈土工合成材料在黄河防汛抢险中的应用 (2022-11-02)
浅谈水利施工技术存在的问题及对策 (2022-10-21)
防渗加固技术在水利堤防工程中的应用研究 (2020-09-10)
浅析水利工程施工管理的质量控制措施 (2020-05-22)
水利工程施工质量控制问题探究 (2020-04-25)
水利工程施工中防渗技术研究 (2020-04-25)
24小时新闻资讯排行
24小时工程资料排行
文章评论
| 评论 |
|
|